MIM prosesinin her adımı, bir sonrakinin temelini oluşturur. Kalıp tasarımı, enjeksiyon, çapak alma, debinding, sinterleme ve kalite kontrol — her aşama kayıt altına alınır, her parametre optimize edilir.
MIM kalıbının tasarımı ve imalatı
MIM kalıbında şekillendirme
Debinding hazırlık işlemleri
Bağlayıcı uzaklaştırma
Yüksek sıcaklıkta yoğunlaştırma
Boyutsal + mekanik testler
Kayıt + paketleme & teslim
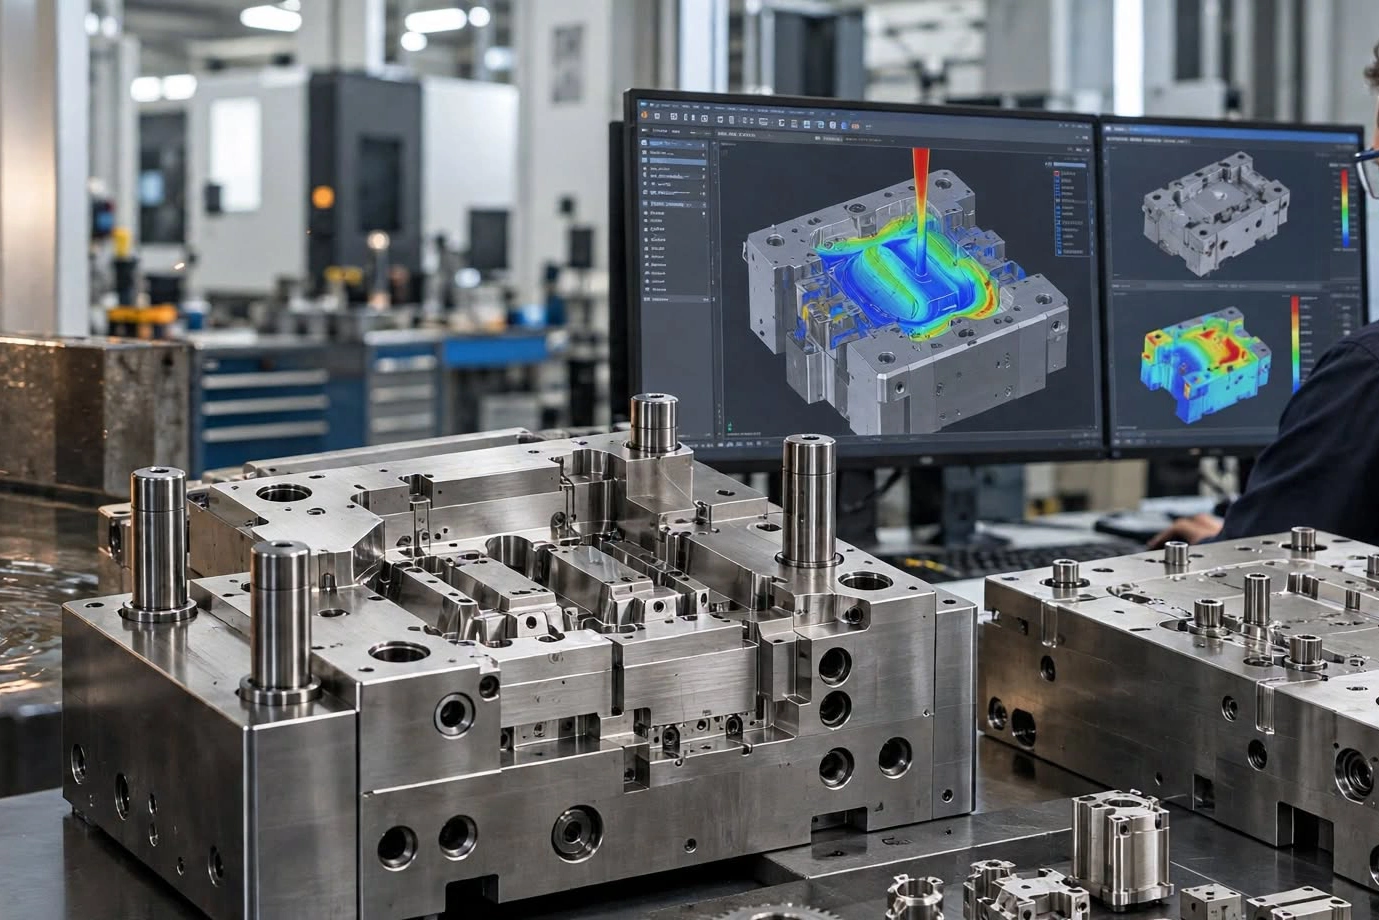
Parça geometrisi, MIM kalıp tasarımına aktarılır. Kalıp ayrım hattı, yolluk sistemi, kapı konumu, çekirdekler ve sinterleme kaynaklı çekme dikkate alınarak üretime uygun kalıp yapısı oluşturulur. Kalıp dolum analizi ve çekme kompanzasyonu ile parçanın nihai ölçülerinin karşılanması hedeflenir.
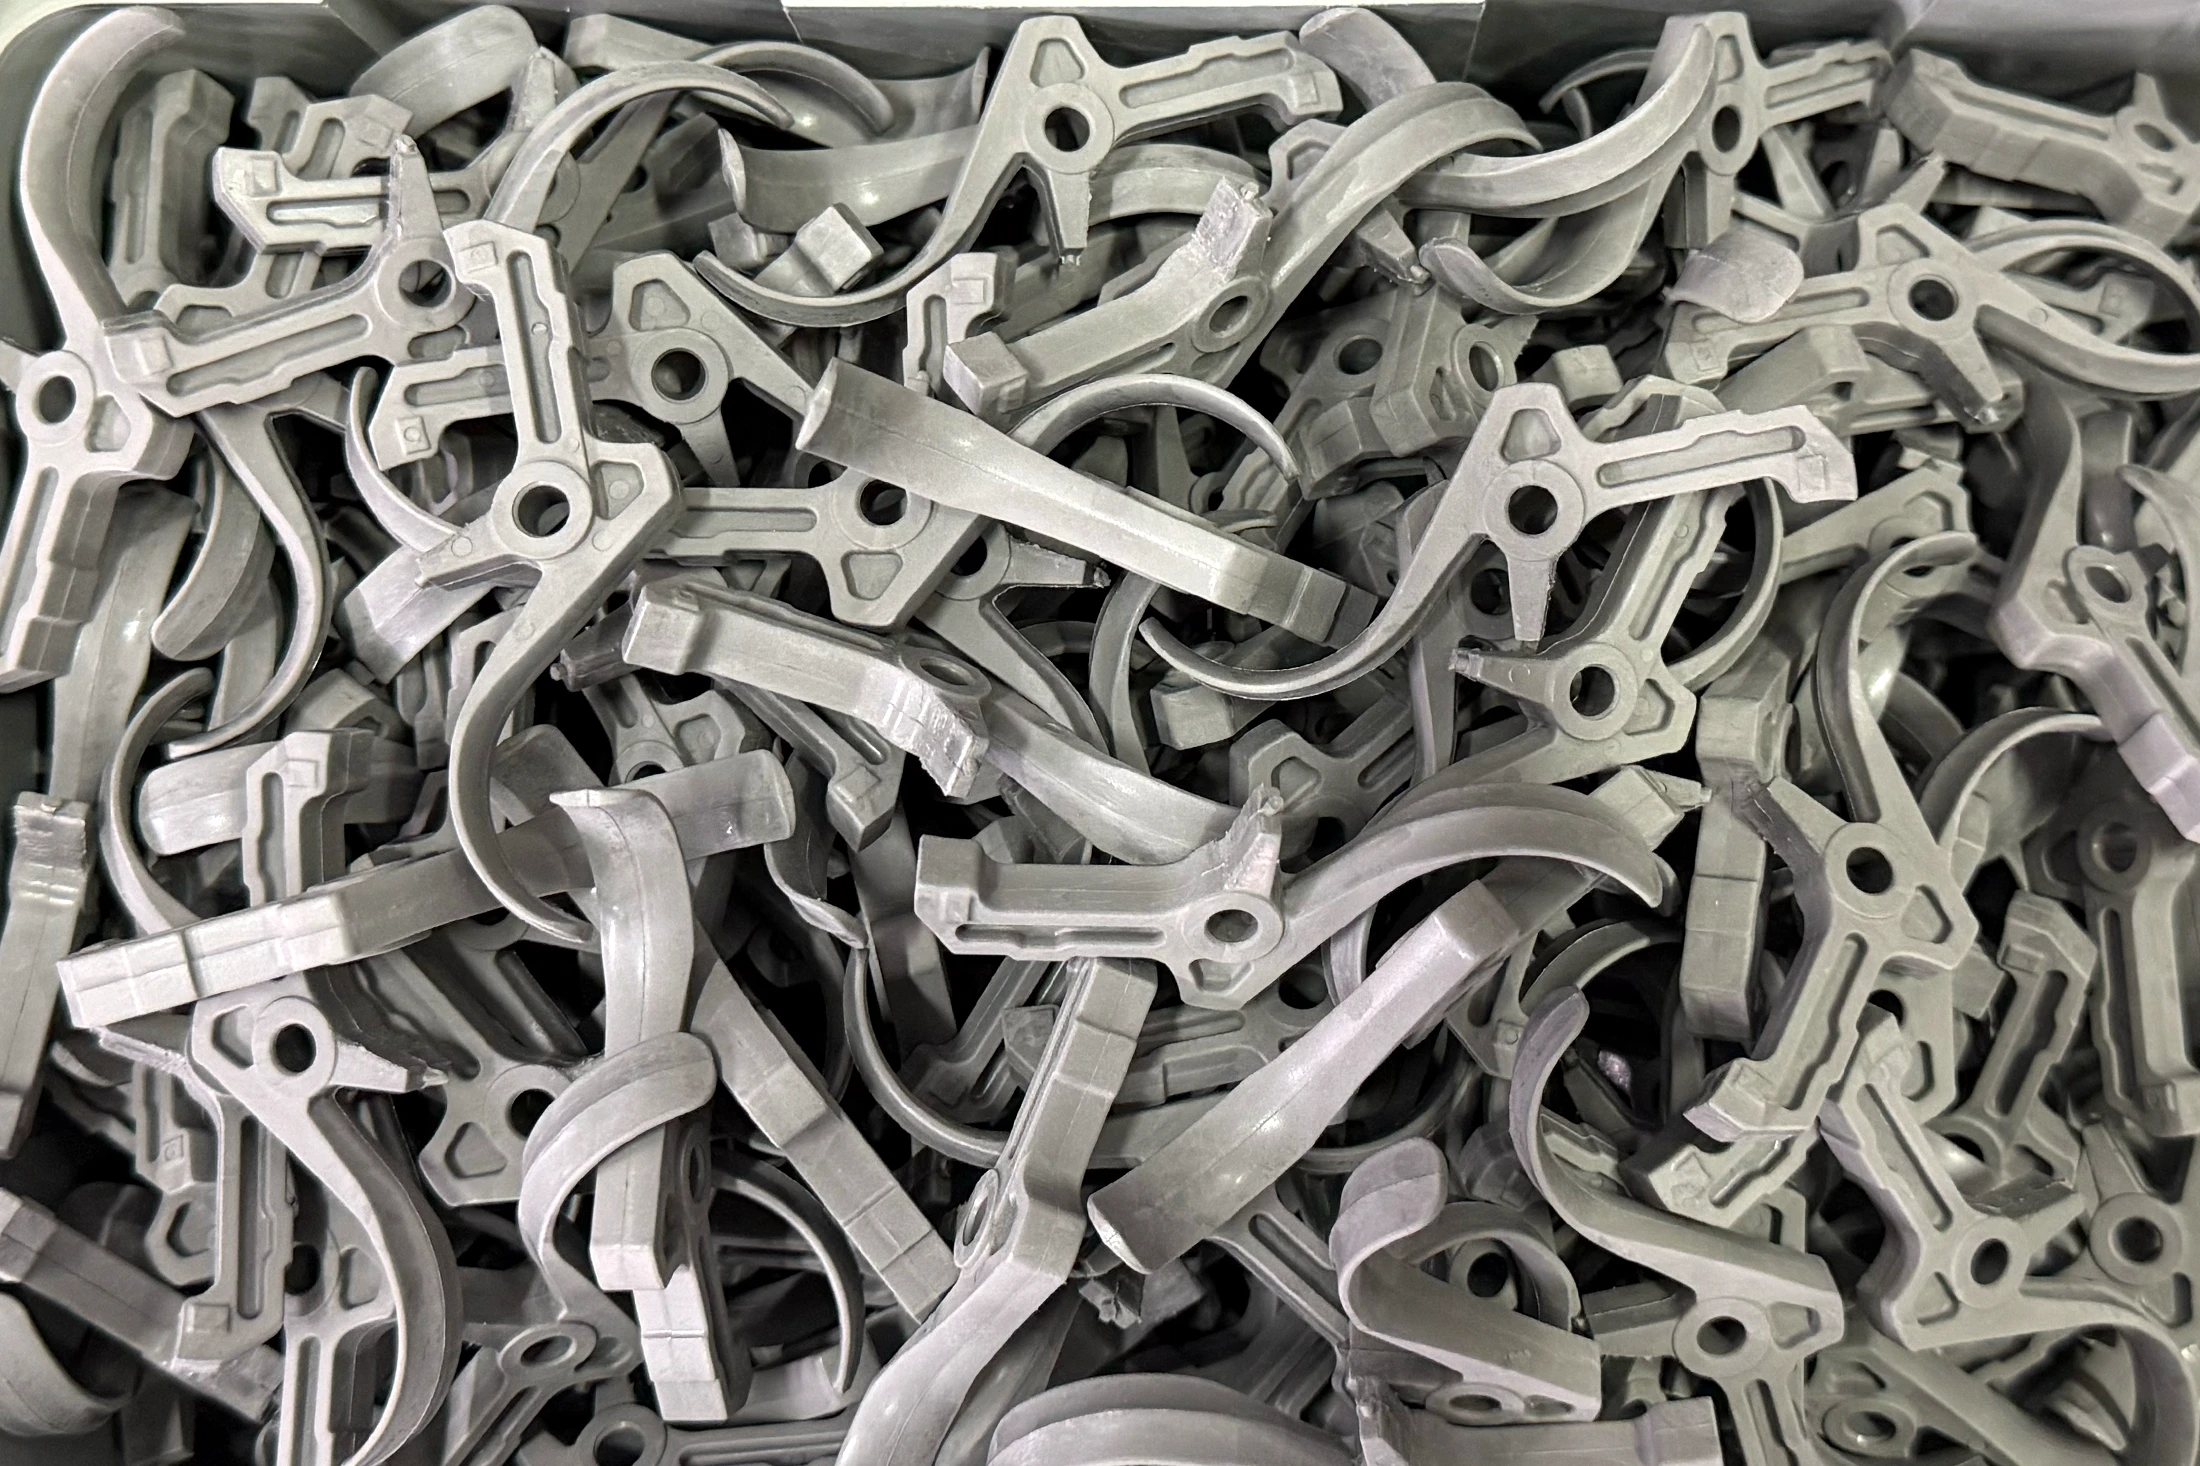
Metal tozu ve bağlayıcı karışımı, yüksek hassasiyetli MIM kalıplarında enjeksiyon yöntemiyle şekillendirilir. Kalıp tasarımı, enjeksiyon parametreleri ve proses koşulları; parçanın geometrisi ve nihai ölçüleri dikkate alınarak optimize edilir. Bu aşamada amaç, sonraki proseslerde minimum deformasyon ve yüksek ölçüsel kararlılık sağlayacak kaliteli bir green part elde etmektir.
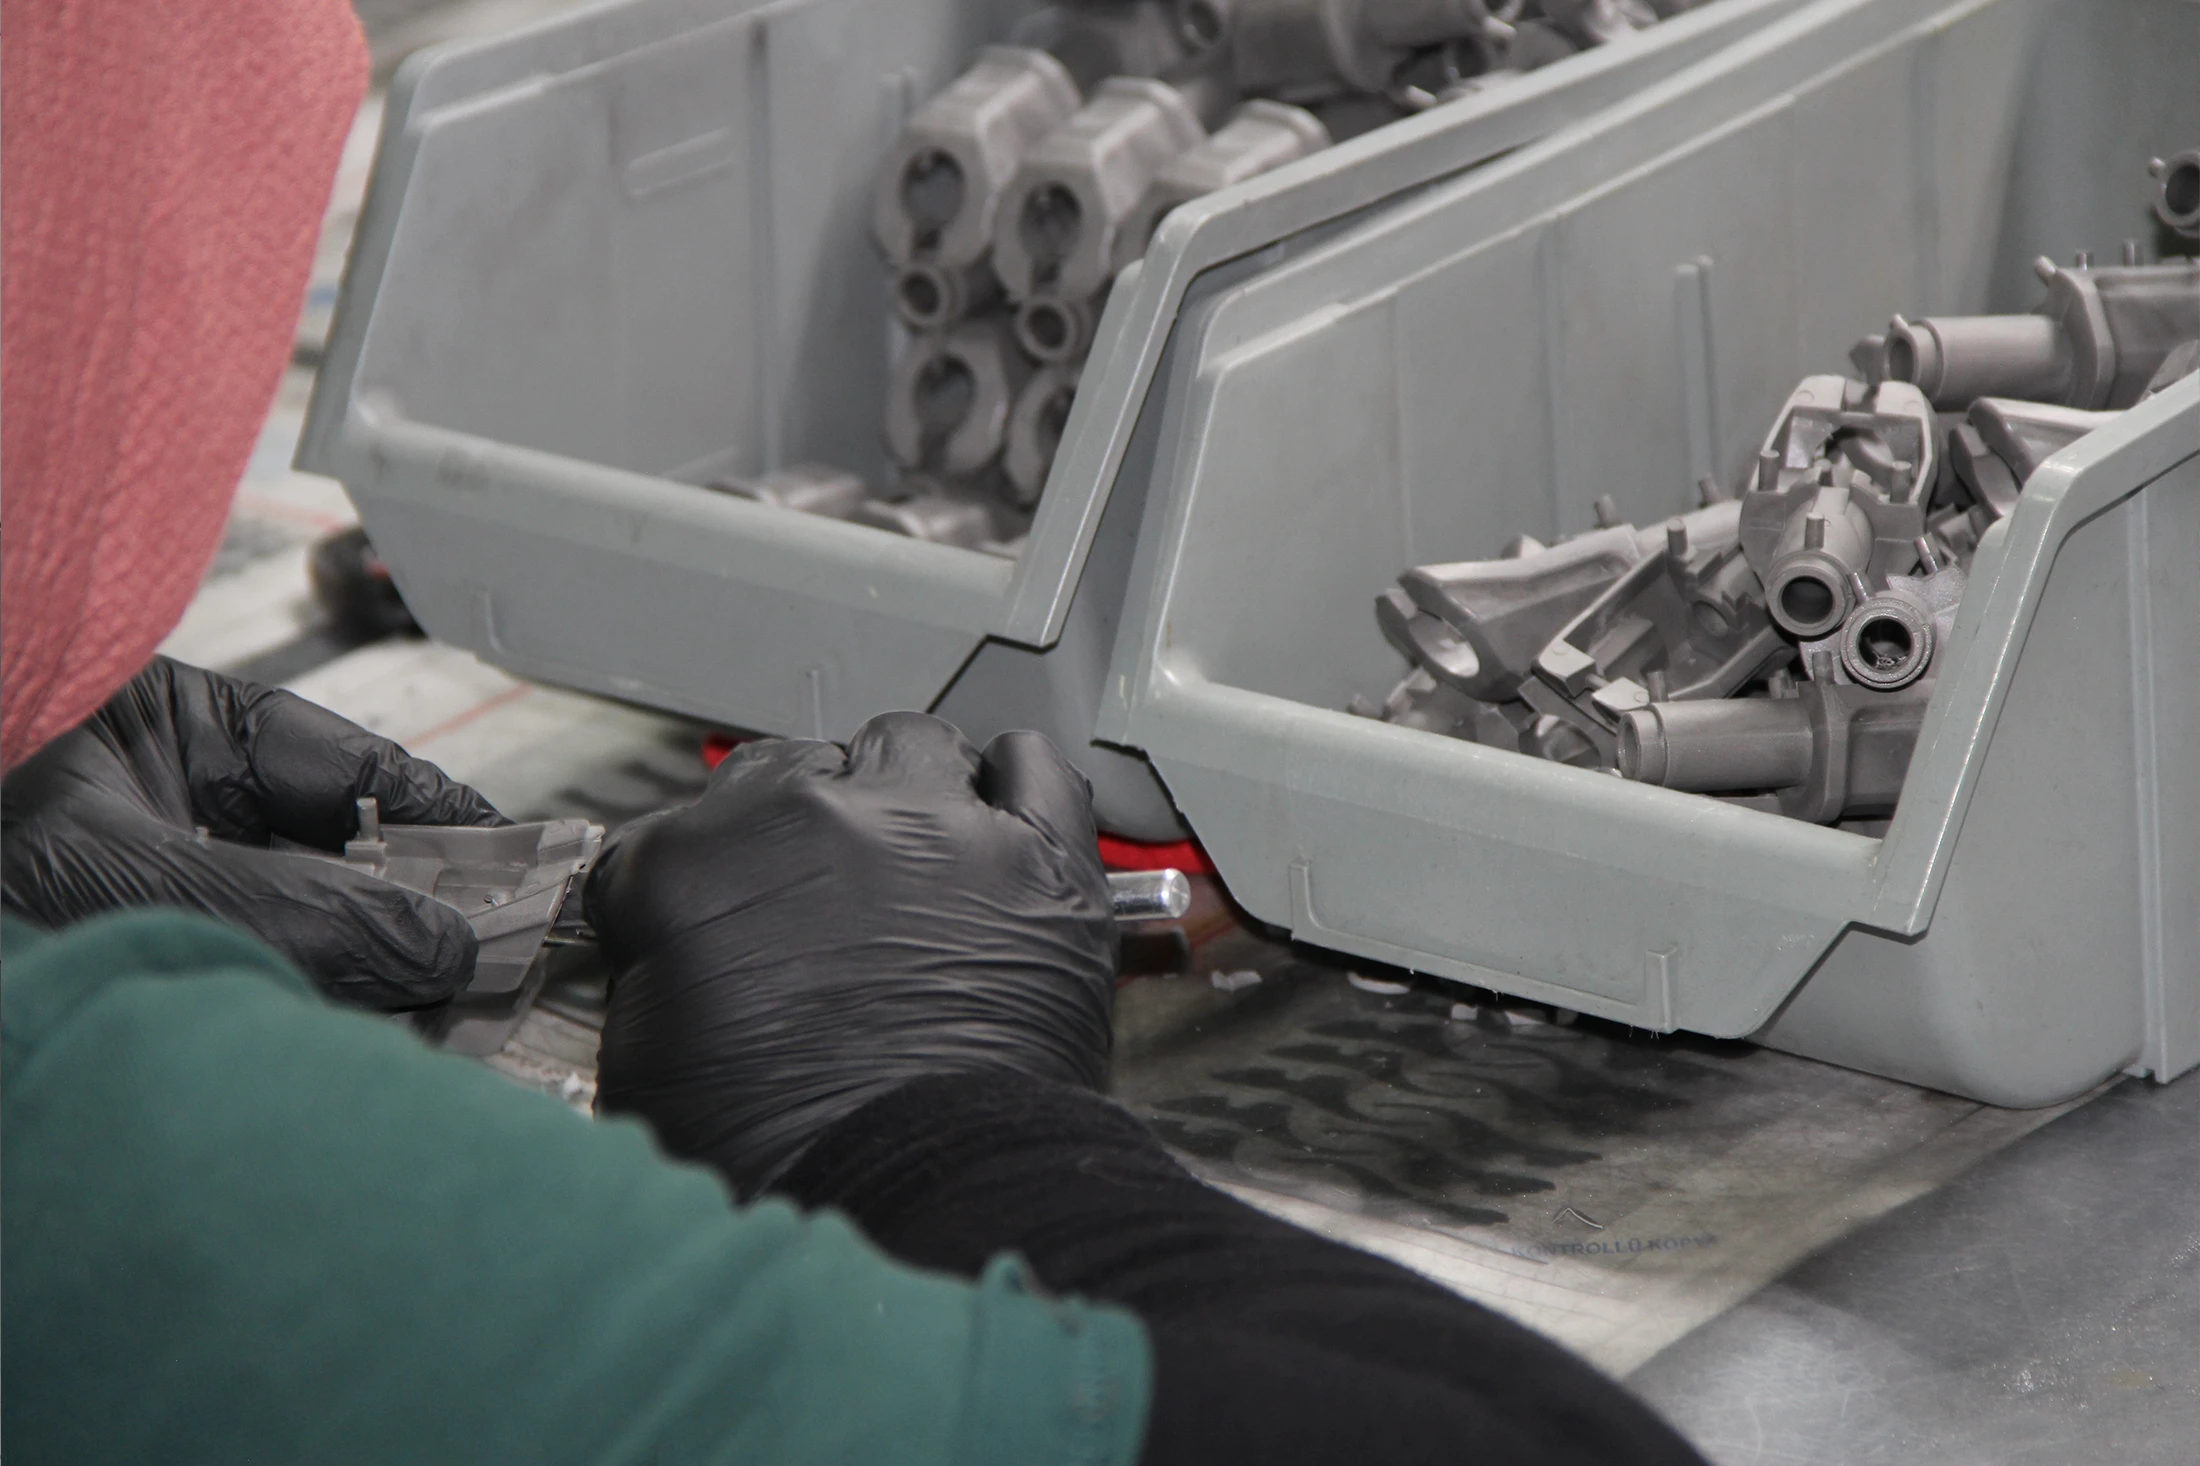
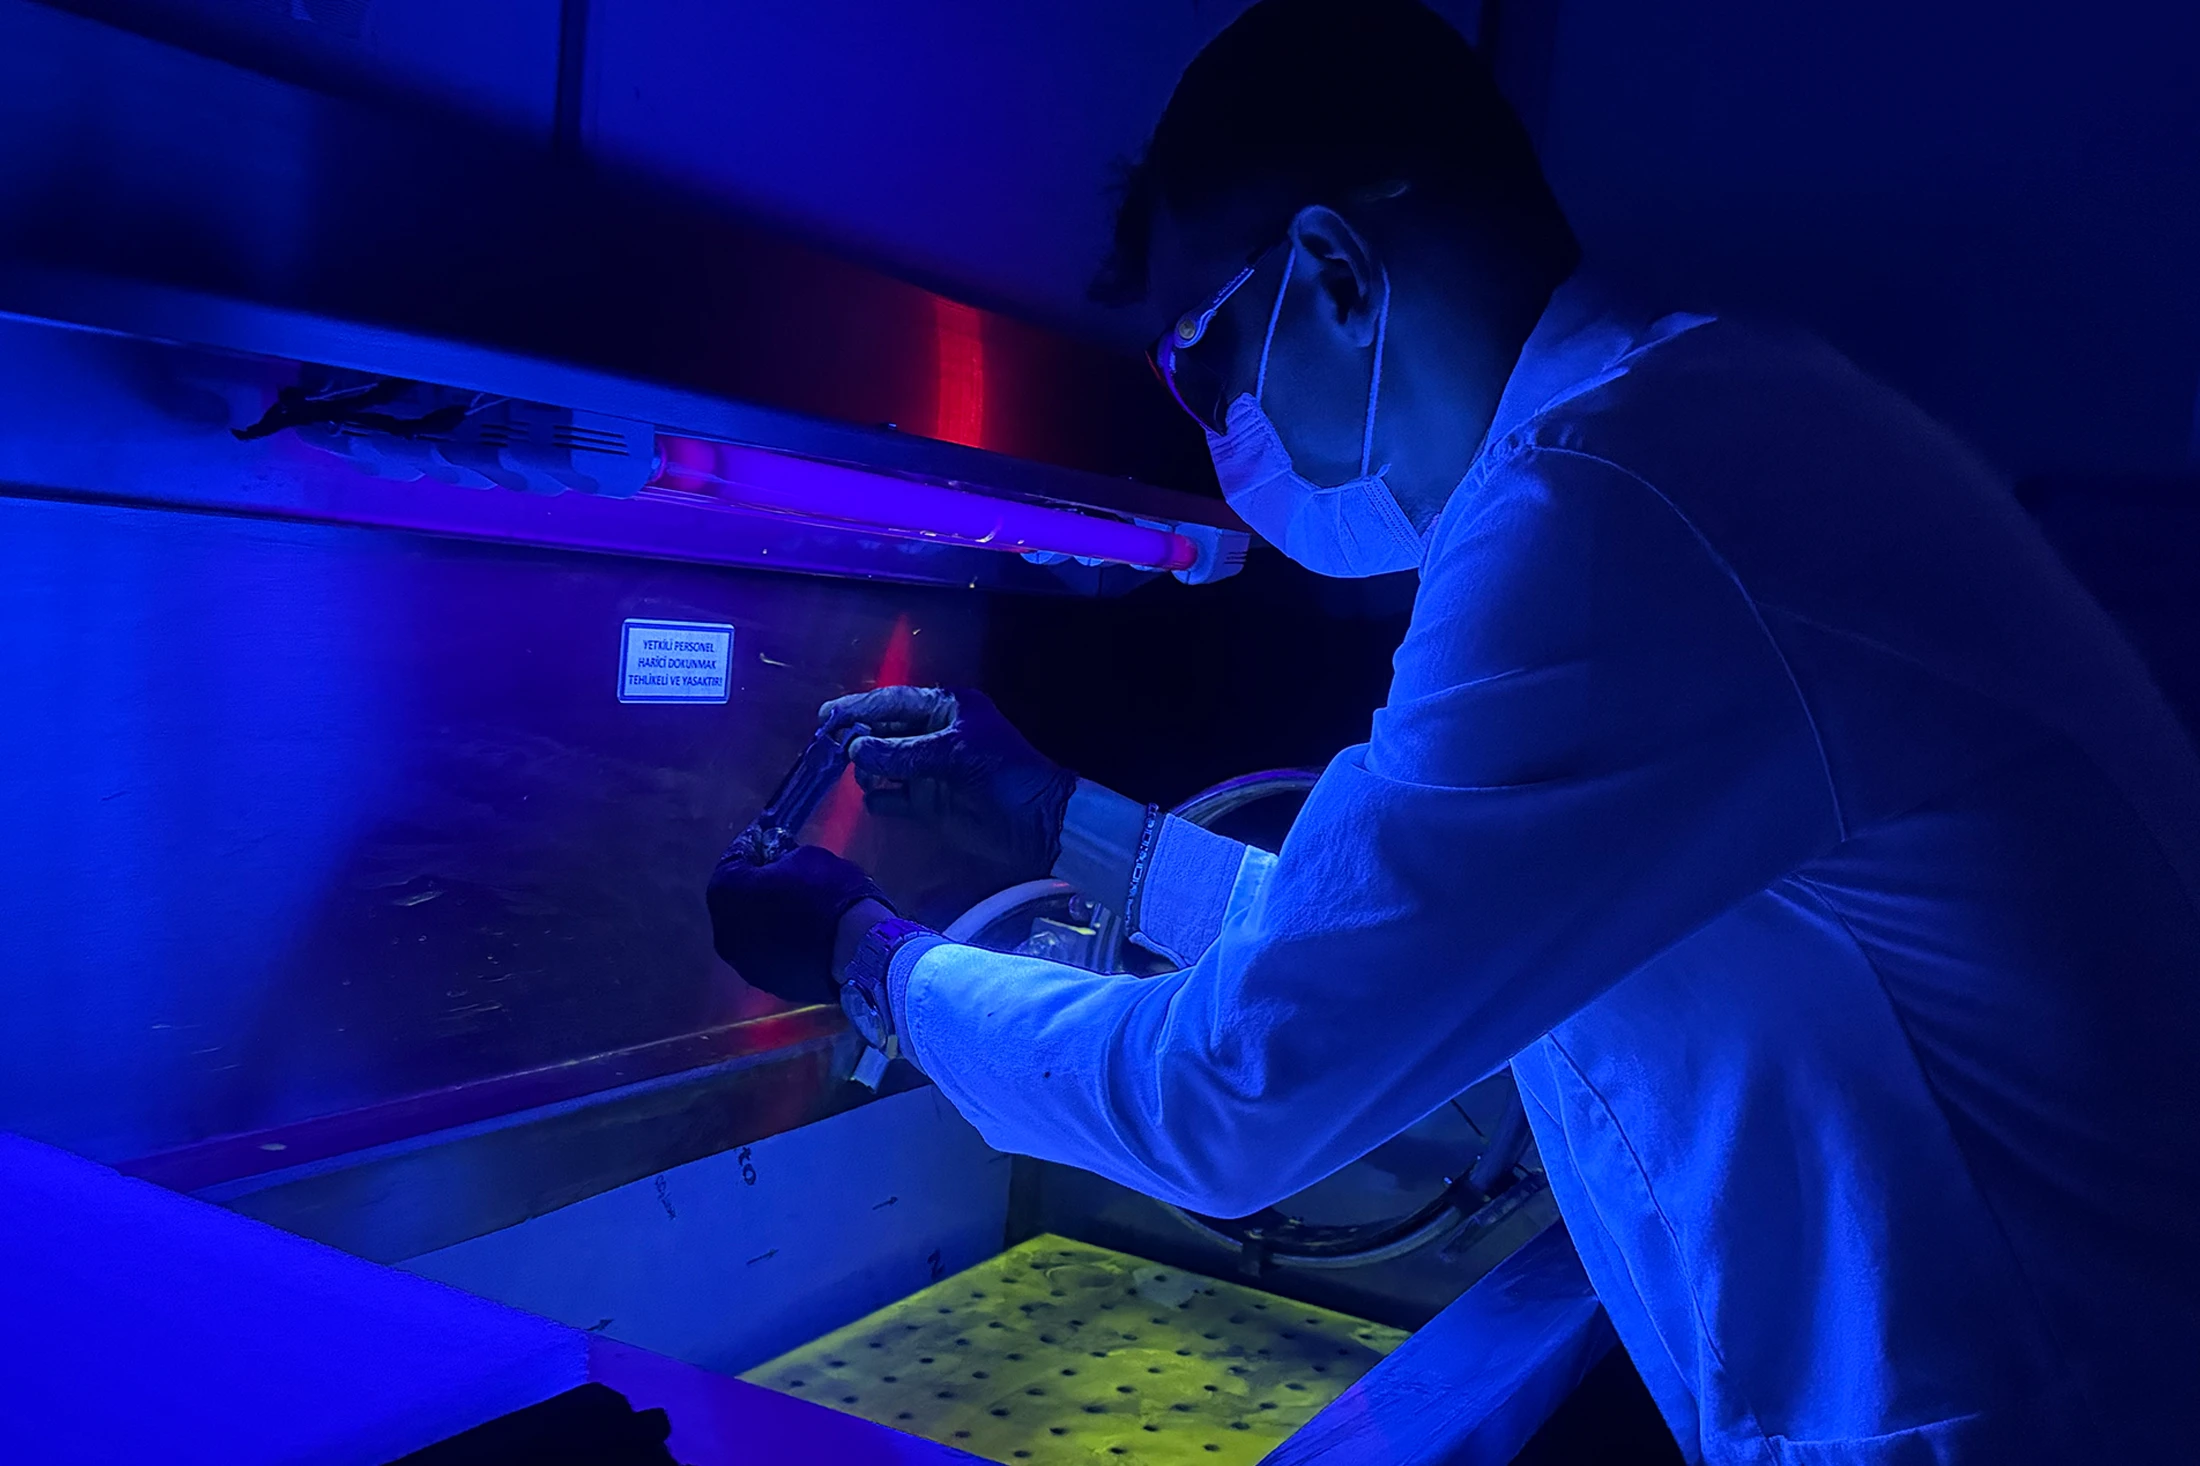
Enjeksiyon sonrasında green part üzerindeki çapaklar alınır ve parçalar debinding prosesine hazırlanır. Bu aşama, debinding sürecinin homojen ilerlemesi ve parçaların geometrik bütünlüğünün korunması için kritik öneme sahiptir.
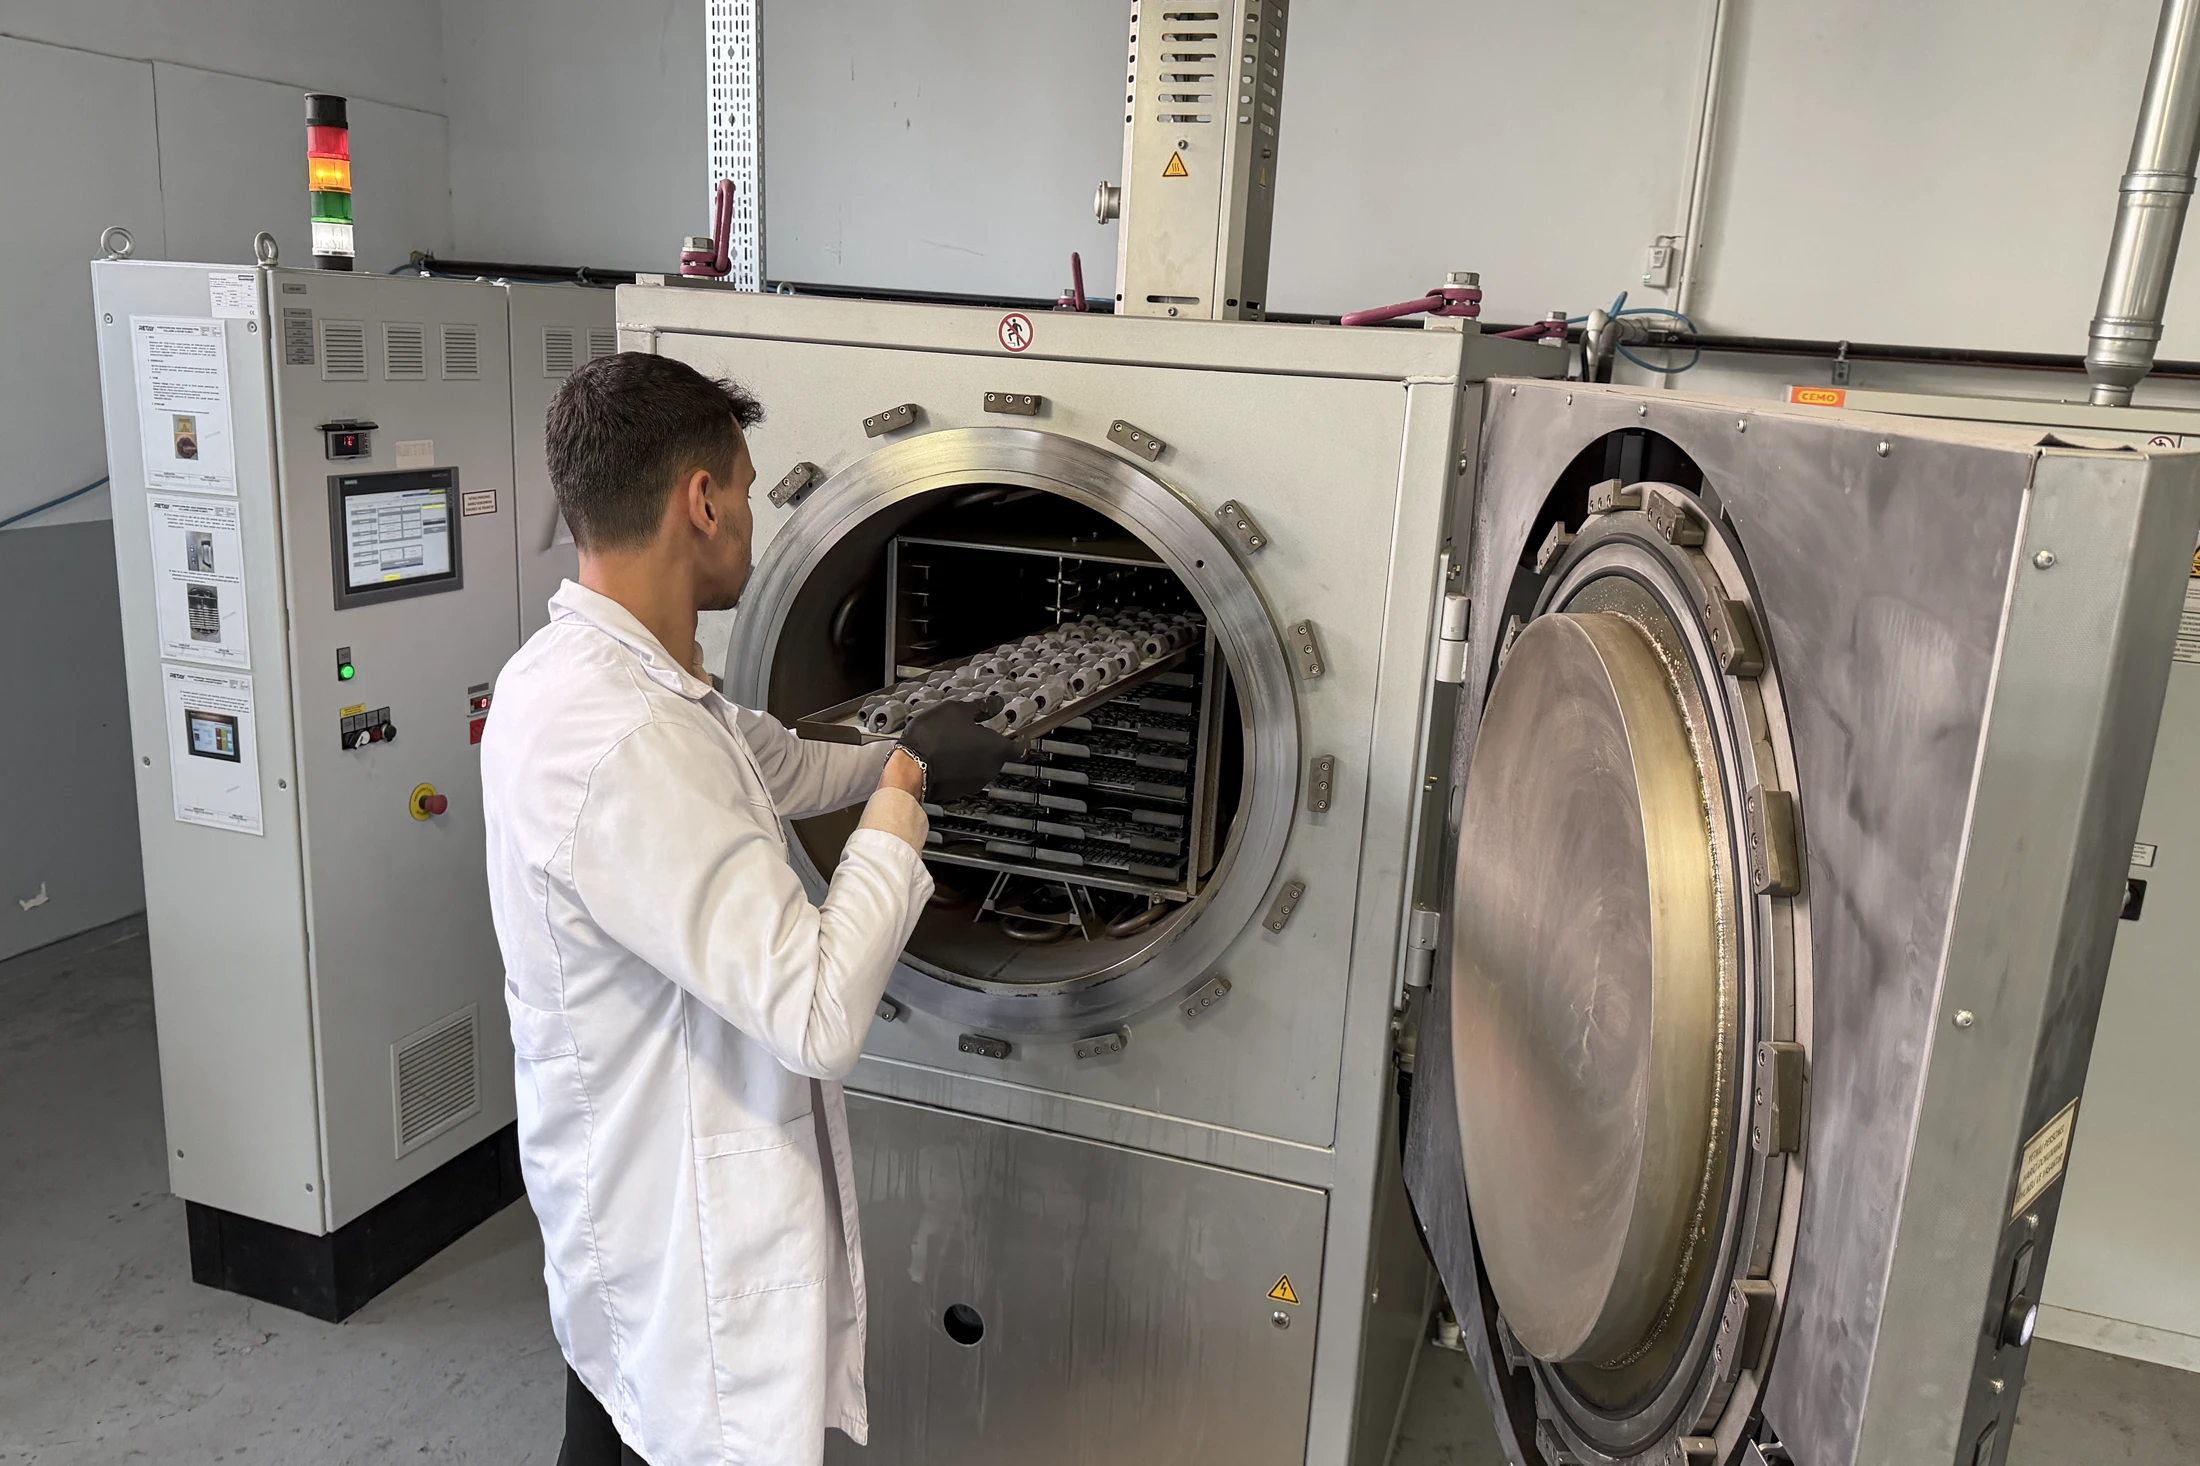
Enjeksiyon sonrasında parçanın yapısında bulunan bağlayıcı sistem kontrollü bir katalitik debinding prosesi ile uzaklaştırılır. Bu aşama, parçanın geometrik bütünlüğünün korunması ve sinterleme öncesinde uygun gözenek yapısının oluşturulması açısından kritik öneme sahiptir.
Debinding işlemi tamamlanan parçalar, kontrollü atmosfer ve sıcaklık profiline sahip yüksek sıcaklık sinterleme fırınlarında işleme alınır. Sinterleme ile metal partikülleri arasında difüzyon ve bağ oluşumu sağlanarak parçaya nihai mekanik özellikleri ve yoğunluğu kazandırılır. Sıcaklık, atmosfer, süre ve soğutma parametreleri; ürün ve malzeme gereksinimlerine göre kontrollü şekilde yönetilir.
Üretimin her aşamasında proses ve ürün kontrolleri gerçekleştirilir. Boyutsal kontroller, görsel kontroller, malzeme ve mekanik özellik doğrulamaları ile gerekli durumlarda ileri analiz yöntemleri kullanılarak ürünlerin belirlenen kalite kriterlerini karşılaması sağlanır.
Onaylanan ürünler, üretim ve kalite kayıtları ile birlikte izlenebilirlik sistemi kapsamında takip edilir. Uygun ambalajlama ve sevkiyat koşulları sağlanarak müşterilerimize güvenilir ve standartlara uygun ürünler sunulur.
MIM teknolojisinde kaliteli bir nihai ürün yalnızca enjeksiyon veya sinterleme aşamasında değil, tüm proses zincirinin doğru yönetilmesiyle elde edilir. MIMCorex olarak; kalıp tasarımı, enjeksiyon, çapak alma, debinding, sinterleme ve kalite kontrol süreçlerini bir bütün olarak ele alıyor, proseslerimizi sürekli geliştirerek yüksek hassasiyetli ve tekrarlanabilir üretim gerçekleştiriyoruz. Tasarımdan seri üretime, kalıp tasarımından nihai ürüne kadar her aşamada mühendislik gücümüzü kullanıyoruz.
Her parça aynı proses rotasından geçmez. Uygulamanızı analiz edip, en uygun üretim yol haritasını birlikte çizelim.